 凯尼克首页
 欧规模组


从“搬运”到“定位”:环形导轨输送线的价值升级
发布时间:2026-10-19 点击次数:1646
在自动化产线中,输送设备的传统角色往往被定义为“搬运”。无论是皮带线、滚筒线还是链板线,它们的核心任务大多是让物料从上一个工位移动到下一个工位,至于物料到达后是否准确、是否稳定,通常要靠后续的夹紧、挡停或二次定位机构来解决。这种分工在过去足够满足许多生产需求,但随着装配、检测、压装、拧紧等工序对节拍和一致性的要求不断提高,输送设备正在从单纯的搬运工具,逐步升级为具备“搬运+定位+节拍控制”能力的工艺载体。环形导轨输送线正是这一变化的典型代表。
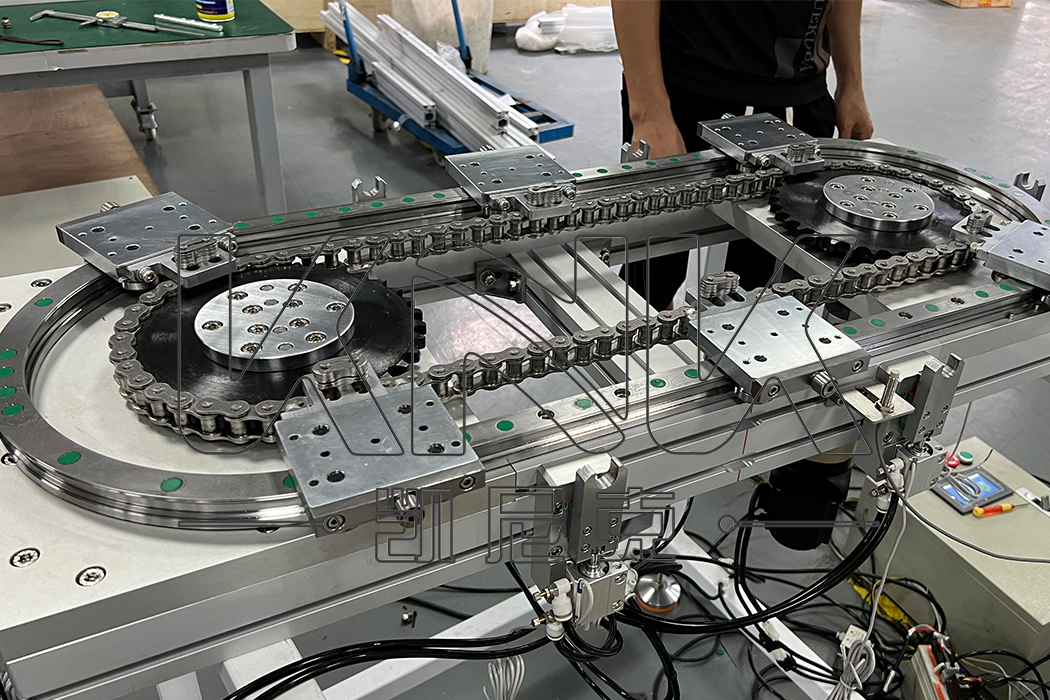
环形导轨输送线与一般输送线最大的不同,在于它把工件或夹具固定在滑座上,使滑座沿闭合导轨循环运行。工件不再只是被“推着走”,而是被导轨约束在一个明确的运动路径中。直线段保证运行方向,圆弧段完成换向,驱动单元提供连续动力,辅助定位机构则在工位处实现可靠停位。这样的结构让输送过程不再只是空间上的位移,而是与工位作业紧密绑定。滑座到达指定位置后,机器人、压装机构、视觉相机、拧紧轴或检测设备都可以在相对稳定的位置条件下完成动作,从而减少因工件位置波动带来的调试难度。
这种从搬运到定位的转变,首先提升了产线的紧凑性。传统方案中,如果每个工位都需要单独设计定位夹具、挡停机构和检测传感器,产线结构往往会变得复杂,调试周期也会延长。环形导轨输送线把定位能力内嵌到输送环节后,工位之间的衔接更加自然,滑座既是运输单元,也是工艺载体。对于工序密集、工位间距较小的装配线来说,这种一体化设计能够有效节省空间,并降低外部定位机构的数量。
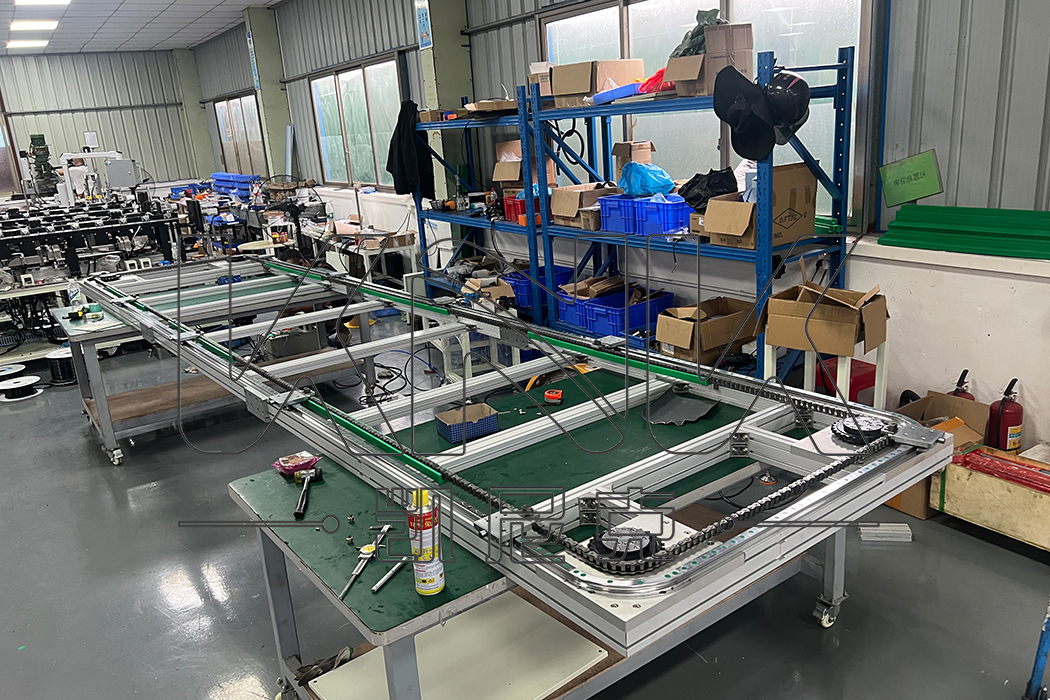
其次,它让产线节拍更加可控。环形输送线的运行逻辑天然适合多工位循环作业,每个工位的停留时间、触发顺序和动作节奏都可以在同一套节拍框架下协调。相比多条独立输送线拼接,环形回路更容易实现统一控制,减少工序之间的等待和空行程。尤其在电子装配、汽车零部件装配、小型电机装配、医疗器械组装等场景中,产品规格相对稳定,工序重复度高,环形导轨输送线能够把“送到位”和“停得准”合并为一个连续过程。
更重要的是,环形导轨输送线的价值并不只是替代某一段皮带线,而是改变产线的设计思路。过去,输送往往被视为工艺之外的辅助环节;现在,它正在成为工艺系统的一部分。滑座经过每个工位时的位置一致性、重复停位能力和运行稳定性,都会直接影响装配质量、检测效率和设备节拍。因此,在规划环形输送线时,不能只关注行程长度和滑座数量,还需要提前确认负载特性、工位动作、定位方式、驱动匹配以及后期扩展空间。
从搬运到定位,体现的是环形导轨输送线从“让物料流动”到“让工艺协同”的升级。它不一定适合所有产线,但在多工位、高节拍、空间紧凑且对停位一致性有要求的场景中,它已经不再只是输送设备,而是整条自动化产线中稳定、高效且可复用的基础平台。
 粤公网安备44190002006929号