 凯尼克首页
 欧规模组


变距模组在哪些工序上用得上?三类场景拆解
发布时间:2026-10-22 点击次数:1881
变距模组在采购清单里出现得越来越频繁,但不少人仍说不清它到底解决什么问题。简单讲,它解决的是“工位间距怎么改”。工件从上道工序来时是一个间距,到下道工序需要另一个间距;或者同一台设备要兼容多种产品,每种产品的工位间距不同。靠人工调整、用多套伺服分别推,都能实现,但未必是最优方案。变距模组把这件事变成一个机械动作:用一个动力源带动凸轮、连杆或同步机构,让多个工位同步收放。
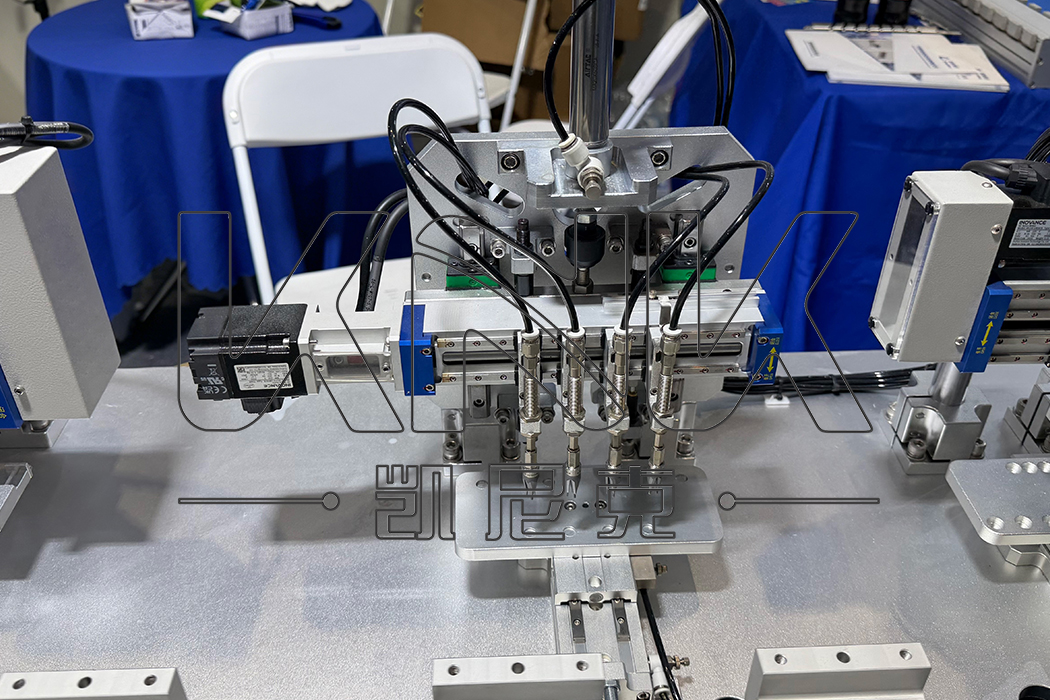
场景一:电芯与工件分拣
锂电、3C 分拣是变距模组的高频场景。电芯或工件通常按紧密排列输送,进入分拣机构后需要按托盘槽位、治具孔位重新排布,这个“收”和“放”就是变距。此类工序节拍紧、工位多、重复频次高,一天可能运行几十万次。凸轮或连杆式变距的优势在于,同步性由机械结构锁定,不会因为控制信号延迟造成前后工位错位。看精度时要结合行程、负载、速度和工位数一起判断,脱离工况谈单一数值意义不大。
场景二:多品种小批量换产
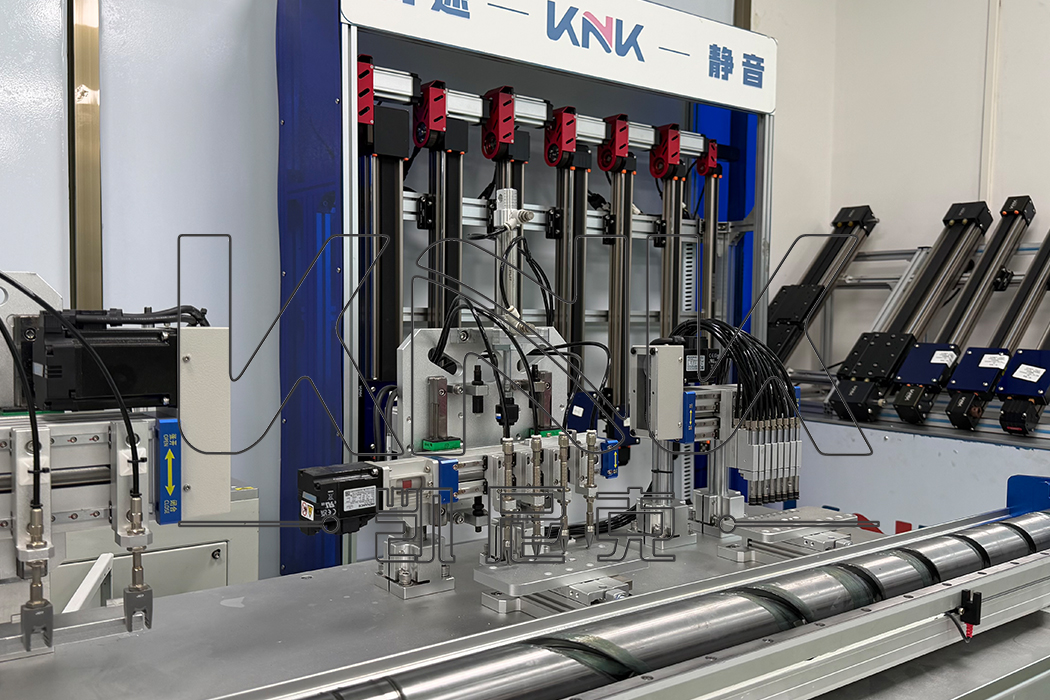
同一台包装机要兼容三种盒型,或同一台装配机要兼容两种间距规格,工位间距就需要随产品切换。传统做法是更换整套夹具,换产时间常以小时计;采用变距模组后,间距可通过参数、凸轮曲线或调节机构完成,夹具本体不必整体更换。对多品种、小批量产线来说,省下的换产时间往往比单纯提升节拍更有价值。选型时要重点核对变距行程上限和调节方式:行程决定能兼容多大跨度的产品,调节方式决定换产是几分钟完成,还是需要拆装机构。
场景三:多层工位立体变距
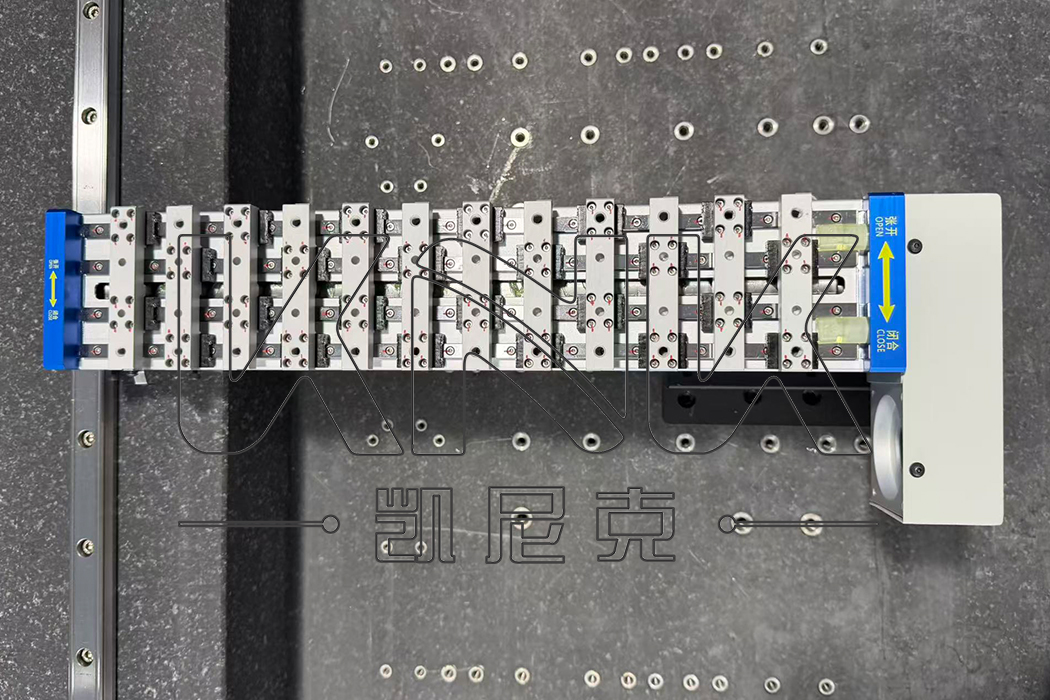
多层装配、立体仓储取放、双面检测平台等场景,需要上下层同时变距。平面变距解决不了层间同步问题,通常需要剪刀叉或立体变距结构,让各层间距同步收放。难点仍在同步性:层与层之间不同步,工件转移时容易倾斜或卡滞。凸轮加连杆方案把各层动作锁定在同一个机械时序上,比多轴分别控制更稳定,但定制化程度更高,前期设计周期也更长。
三类场景对照
| 场景 | 变距形式 | 驱动结构 | 主要关注指标 | 换产方式 |
|---|---|---|---|---|
| 电芯与工件分拣 | 等距、不等距 | 单电机 + 凸轮同步 | 重复定位精度、节拍 | 更换凸轮或改参数 |
| 包装与装配换产 | 自由变距 | 单电机 + 凸轮/参数化调节 | 换产调整耗时 | 参数化调整 |
| 多层工位 | 剪刀叉、立体变距 | 单电机 + 连杆同步 | 层间同步性 | 结构定制 |
三类场景的共同点是:工位数量多、动作要同步、换产要快。这也是判断是否适合用变距模组的基本线索。
什么工序不适合用变距模组
连续等距传输:工件全程间距不变,更适合同步带输送线或环形输送线。
单工位定位:只有一个工位需要移动,用直线模组或伺服电动缸更直接。
换产频率极低:一年只换两次产,为此增加一套变距机构,投资回收周期偏长。
选型顺序建议:先数工位数,再看换产频率,最后看精度要求。工位数决定是否需要联动机构,换产频率决定参数化调节是否值得投入,精度要求决定结构加工等级。
 粤公网安备44190002006929号