 凯尼克首页
 欧规模组


新能源电池产线:环形输送线如何跑赢高节拍?
发布时间:2026-10-28 点击次数:2141
在新能源电池产线里,节拍不是“快一点就行”,而是直接影响产能、良率和交付能力的核心指标。电芯上料、激光焊接、气密性检测、OCV测试、模组装配、PACK下线等工序环环相扣,如果每个工位之间都靠直线往复搬运,产线很容易出现空程多、等待长、工位衔接不顺畅的问题。环形输送的价值,正是把“来回搬运”变成“连续循环”,让托盘、工装板或滑座在闭环轨道中持续流转,减少无效停顿。
以电芯测试和装配工位为例,托盘沿环形轨道依次经过上料、定位、加工、检测和回流环节。到达工位后,通过阻挡定位或二次定位机构停准;完成工艺动作后,托盘无需折返,直接进入下一段轨道。相比传统直线线体,这种闭环结构天然适合多工位并行作业,也能在瓶颈工位前形成缓冲,避免某一工序短暂波动拖慢整线。
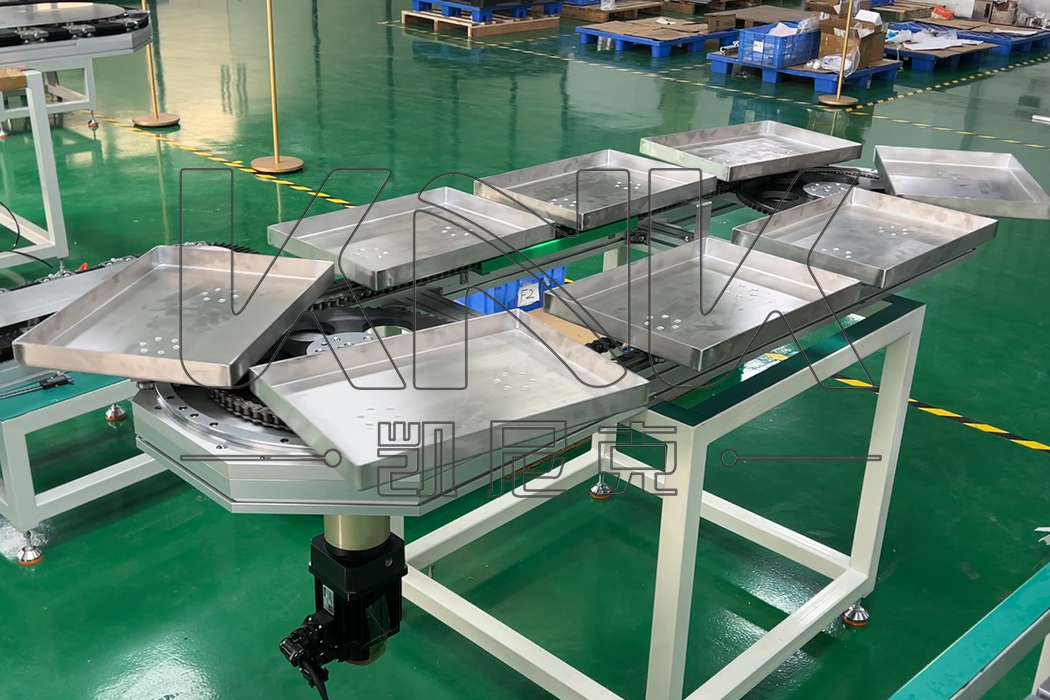
新能源电池生产对精度和洁净度也有较高要求。焊接、检测、压装等工位需要稳定的重复定位能力,否则容易出现对位偏差、焊接不良或检测误判;同时,产线长期高负荷运行,传动部件的耐磨性、张紧稳定性和维护便利性会直接影响停机率。同步带环形输送适合轻中载、高速、低粉尘场景;链条环形输送则更适合负载较大、工位较多、需要积放缓存的装配线。实际选型时,不能只看“能跑起来”,还要校核托盘负载、偏载力矩、转弯半径、工位间距、加速度和张紧维护空间。
凯尼克深耕直线传动核心部件,产品已覆盖激光加工、3C电子、新能源产线、食品包装、医疗设备等多个场景,在锂电搬运、装配、检测等应用中具备较丰富的交付经验。凯尼克可提供同步带模组、丝杆模组、环形输送配套直线传动方案,并根据客户产线的负载、节拍、精度、布局和维护条件进行匹配,帮助电池产线在有限空间内实现更稳的循环、更高的吞吐和更低的停机风险。
 粤公网安备44190002006929号